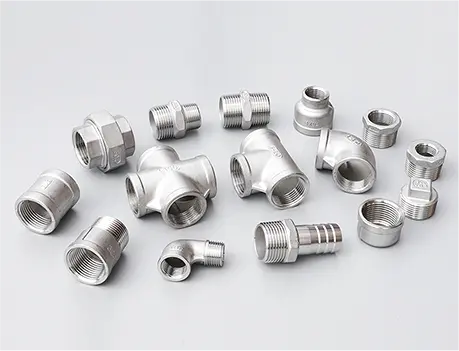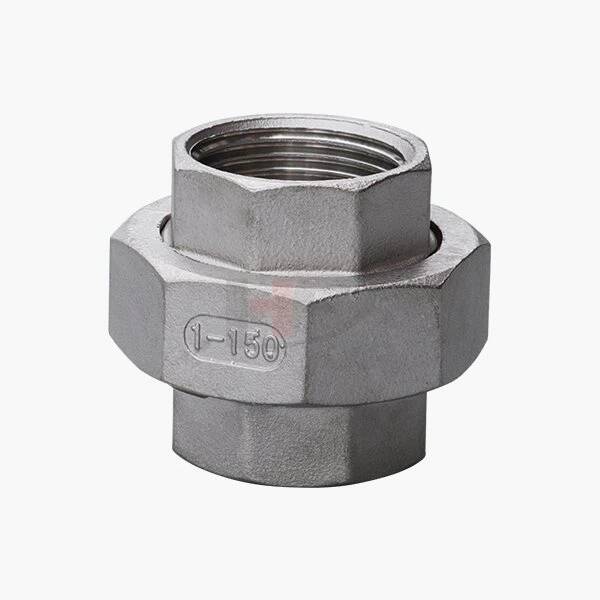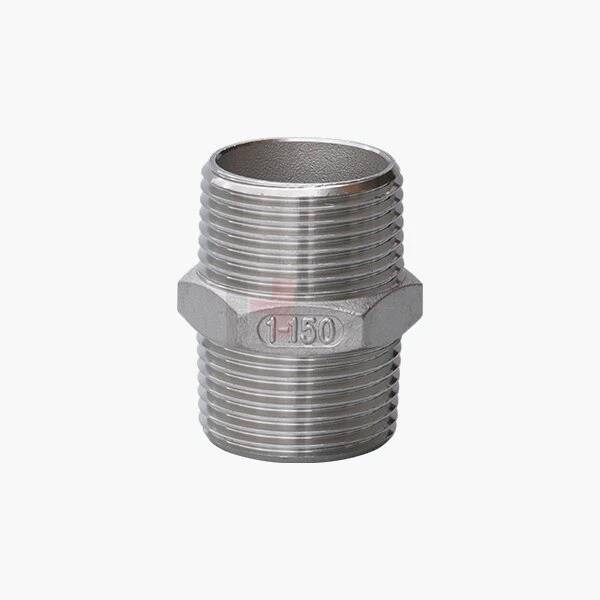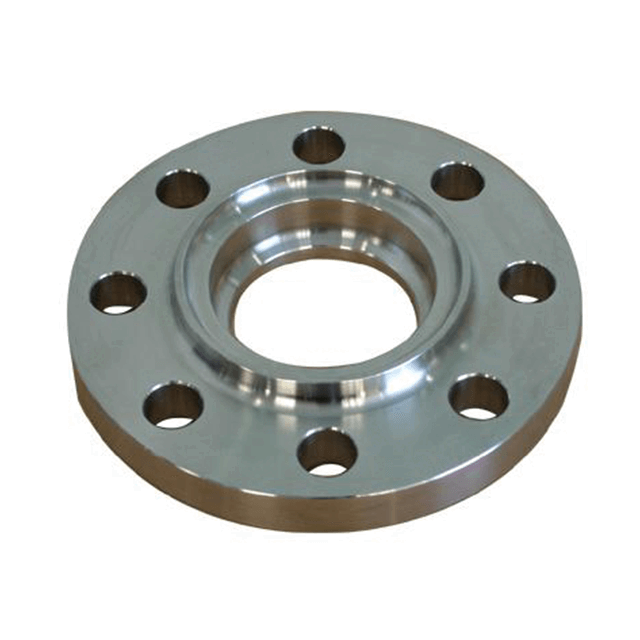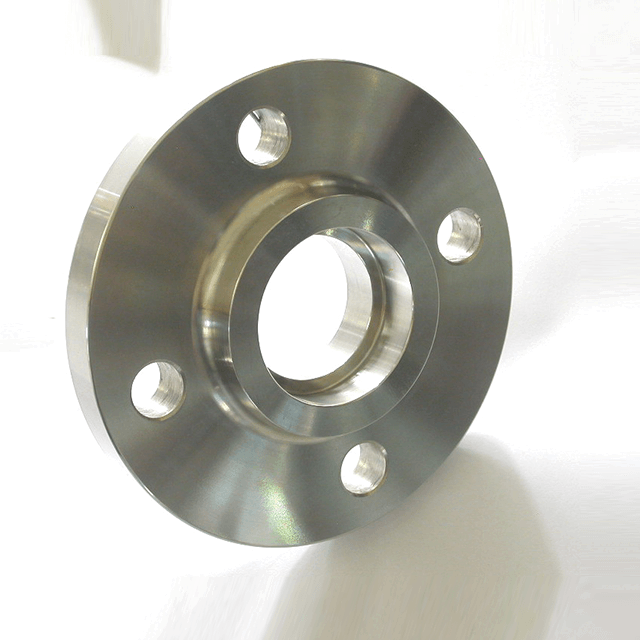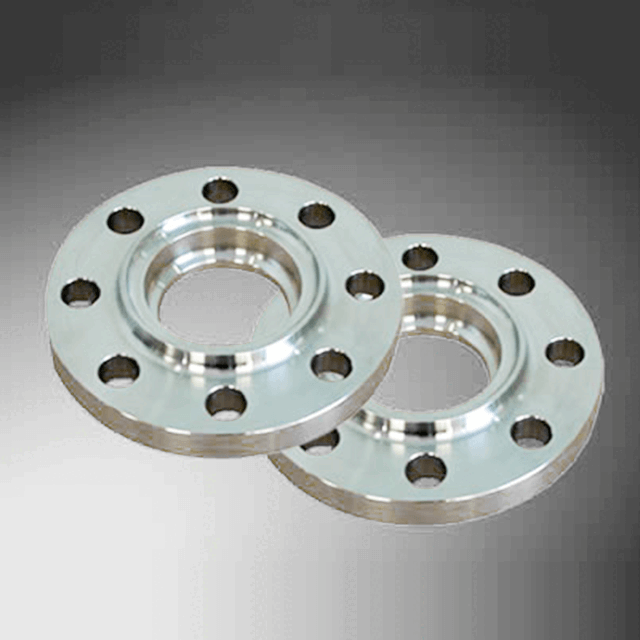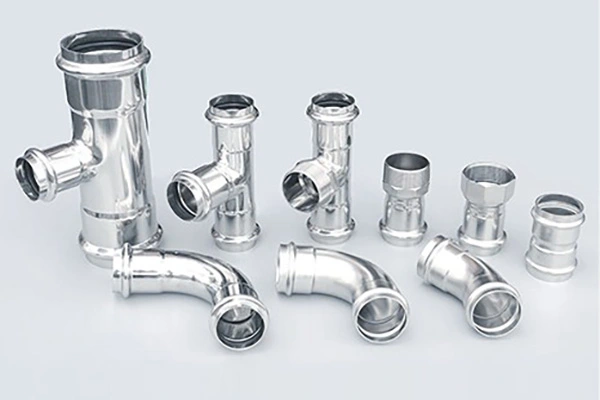
Normes de fabrication applicables :ASME/ANSI B16.5 et JIS B 2220
Matériaux disponibles :
ASTM A182 F304
ASTM A182 F304L
ASTM A182 F316
ASTM A182 F316L
ASTM A182 F310S
ASTM A182 F321
ASTM A182 F347
SUS304
SUS304L
SUS316
SUS316L
S31803 Acier inoxydable duplex
S32205 Acier inoxydable duplex
Acier inoxydable super duplex S32750
S32760 Acier inoxydable super duplex
Acier inoxydable 904L
Processus de fabrication :Forgeage et usinage CNC de précision
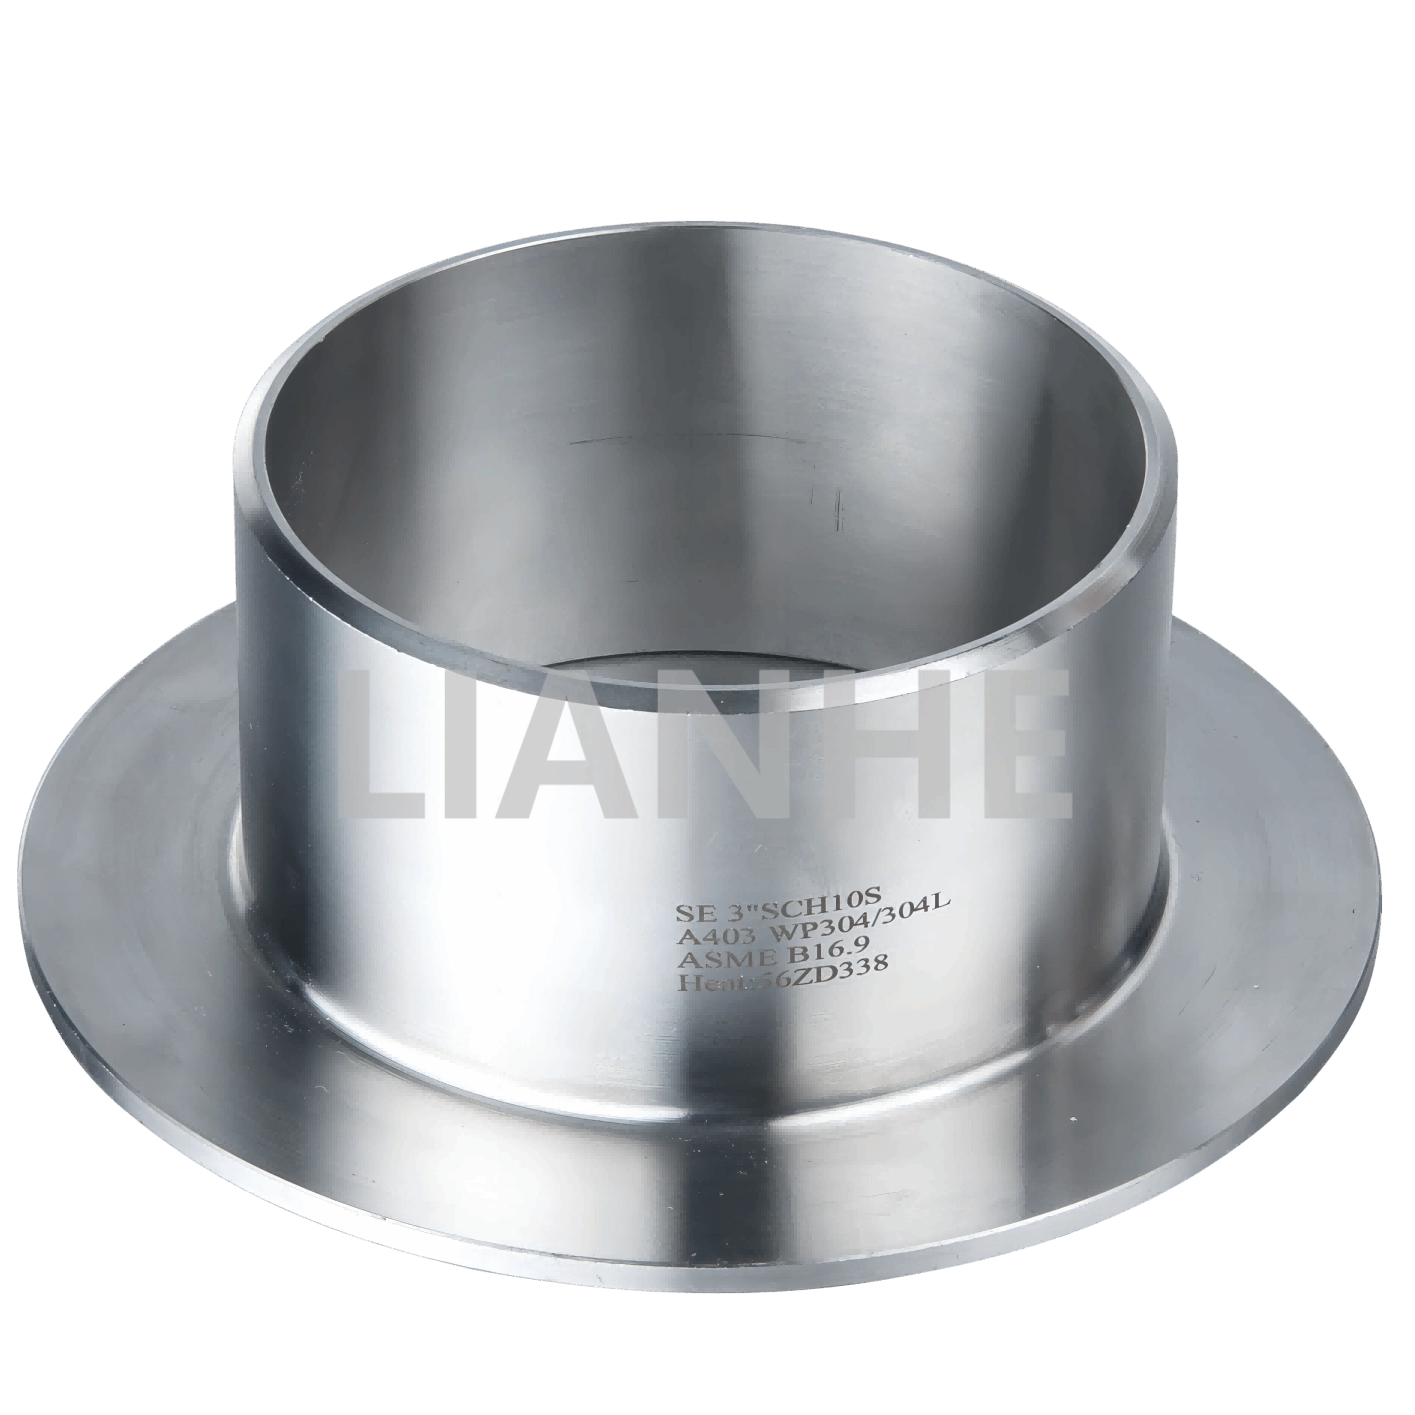
Marquage du produit :LOGO – Taille – Pression nominale – Norme – Matériau – Numéro de chaleur. Des informations supplémentaires peuvent être marquées selon les exigences du client.
Options de traitement de surface :Dégraissage et nettoyage ou décapage
Emballage standard :Film à bulles ou protection plastique, caisses en bois ou palettes
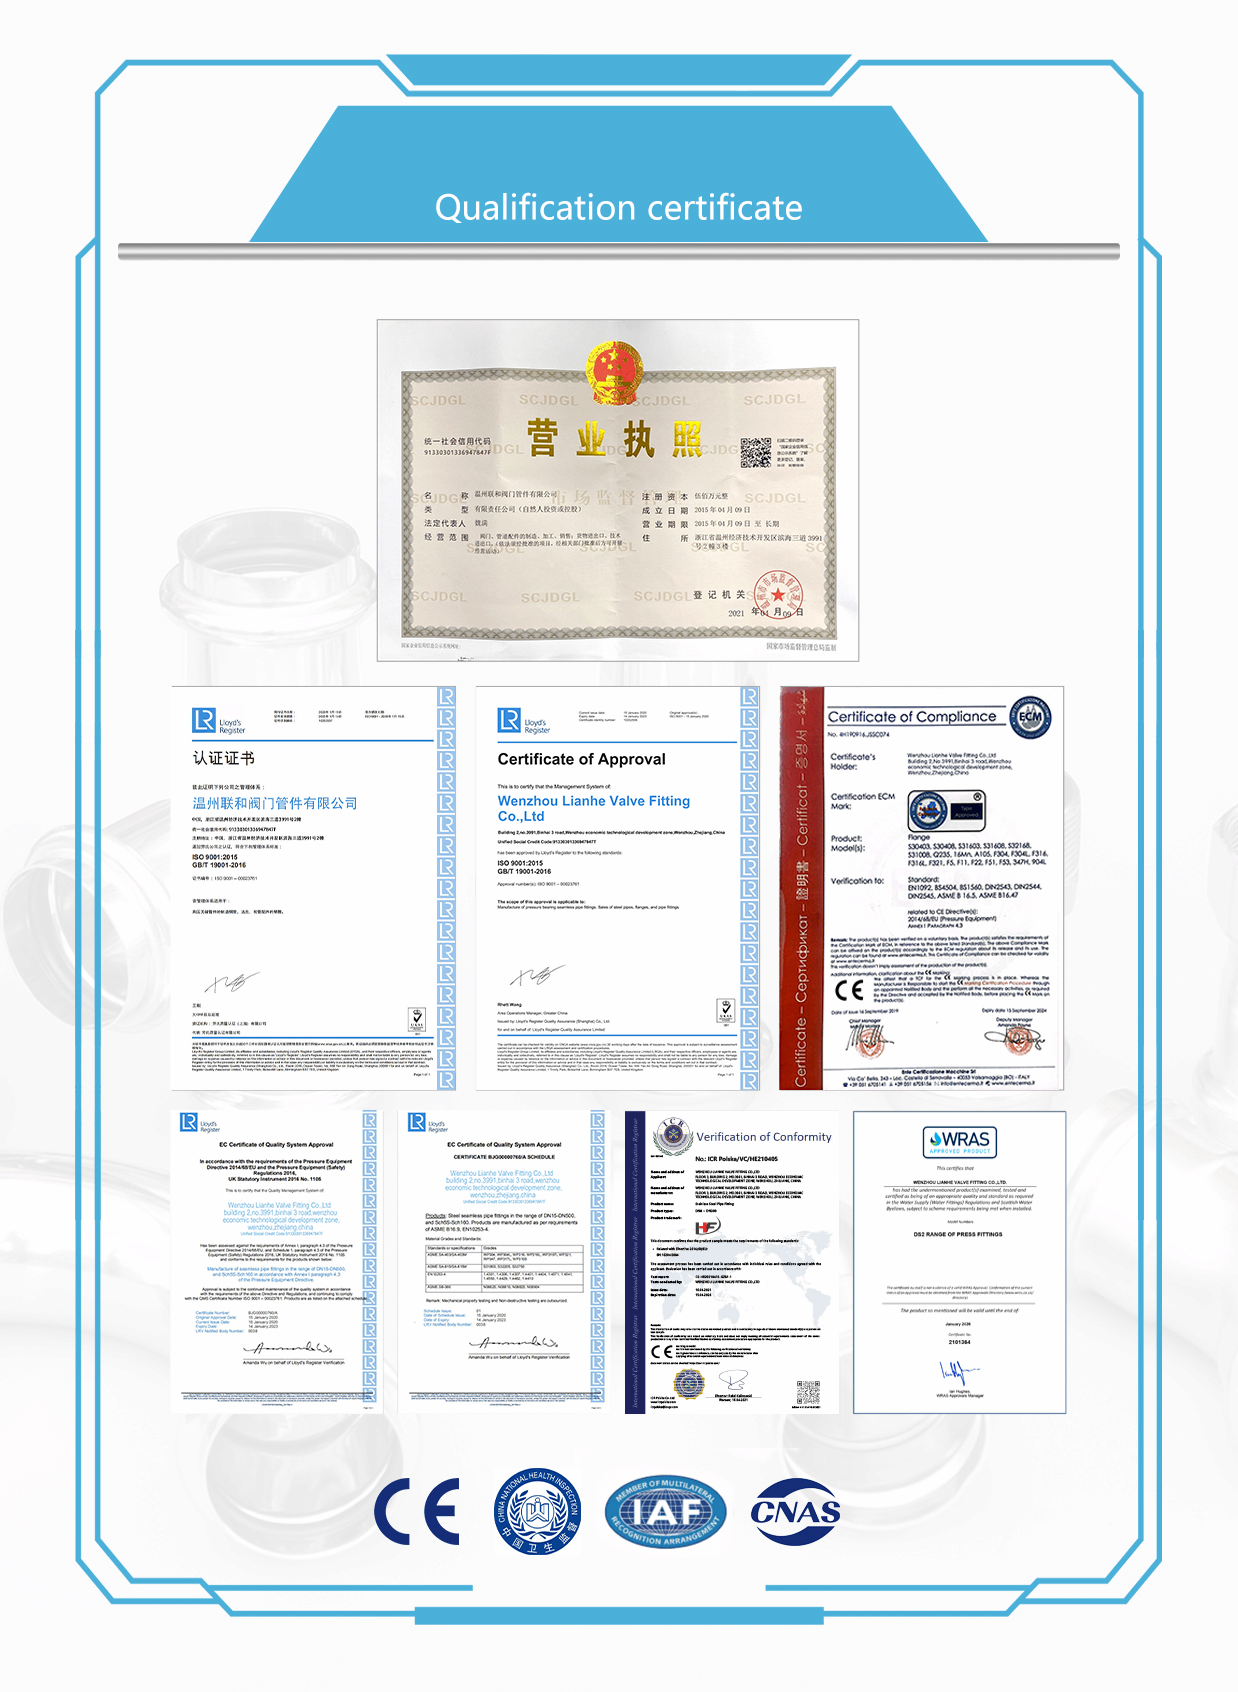
Certificats :GB/T 19001-2016, ISO 9001:2015 et documentation CE pour les produits applicables
Marque:LIANHE
Code SH : 7307210000
Lieu d'origine :Wenzhou, Zhejiang, Chine
Les dimensions finales, la classe de pression, le type de revêtement, la qualité du matériau, la norme de fabrication, les exigences d'essai et le traitement de surface doivent être confirmés en fonction du système de tuyauterie prévu et des composants d'accouplement.
Pressions nominales et normes
Les produits sont disponibles selon les classes de pression ASME/ANSI B16.5, de la classe 150 à la classe 1 500. Les configurations JIS sont disponibles dans les classes de pression 5K, 10K et 20K.
Les classifications ASME Class et JIS K utilisent différents systèmes dimensionnels et relations pression-température. Ils ne doivent pas être traités comme directement équivalents.
La pression de service réelle admissible dépend de :
Qualité du matériau
Température de fonctionnement
Taille nominale
Norme applicable
Classe de pression
Type de face
Sélection des joints
Matériaux de boulonnage
Milieu transporté
Les clients doivent spécifier la désignation complète de la norme et de la pression lorsqu'ils demandent un devis, comme ASME B16.5 Classe 150 ou JIS B 2220 10K.
Options de revêtement
Visage surélevé
La configuration à face surélevée offre une zone de contact joint définie et est largement utilisée dans les systèmes de tuyauterie industrielle. La finition de surface requise doit être sélectionnée en fonction du type de joint et de la norme applicable.
Visage plat
La configuration Flat Face offre une surface d’étanchéité sur toute la face. Les dimensions correctes du joint et la compatibilité des composants correspondants doivent être confirmées avant l’installation.
Joint de type anneau
La configuration RTJ utilise une rainure annulaire usinée avec précision et un joint annulaire métallique compatible. Les dimensions de la rainure, le numéro de bague, le matériau du joint, la dureté et l'état de surface doivent être spécifiés conformément à la norme applicable.
Visage masculin et féminin
Les revêtements mâles et femelles utilisent des surfaces complémentaires surélevées et encastrées pour aligner et retenir le joint. Les deux composants correspondants doivent être fabriqués selon des dimensions compatibles.
Face à rainure et languette
Les revêtements à rainure et languette utilisent des saillies et des évidements correspondants pour positionner et protéger le joint. Le composant de languette doit être associé à un composant de rainure compatible fabriqué selon la même norme.
Options matérielles
Une large gamme de matériaux en acier inoxydable austénitique, duplex, super duplex et fortement alliés est disponible.
Acier inoxydable austénitique
ASTM A182 F304, F304L, F316, F316L, F310S, F321 et F347 offrent différents niveaux de résistance à la corrosion, de résistance à la température, de soudabilité et de performances mécaniques.
Acier inoxydable duplex
Les aciers inoxydables duplex S31803 et S32205 combinent une bonne résistance mécanique avec une résistance améliorée à la fissuration par corrosion sous contrainte de chlorure.
Acier inoxydable super duplex
Les S32750 et S32760 offrent une résistance supérieure et une meilleure résistance à la corrosion pour les environnements marins et contenant des chlorures exigeants.
Acier inoxydable 904L
Le 904L est un acier inoxydable austénitique fortement allié conçu pour les applications nécessitant une résistance améliorée à certains environnements chimiques agressifs.
La sélection des matériaux doit être basée sur le fluide transporté, la concentration chimique, la température, la pression, les conditions de corrosion, les exigences de soudage et les spécifications applicables du projet.
Processus de fabrication
Les produits sont fabriqués à partir de pièces forgées en acier inoxydable et finis par un usinage CNC de précision.
Les principales étapes de fabrication peuvent comprendre :
Vérification des matières premières
Découpe de billettes
Chauffage et forgeage
Traitement thermique
Usinage grossier
Usinage CNC de précision
Usinage des surfaces de surfaçage et d'étanchéité
Forage et traitement dimensionnel
Traitement de surface
Tests et inspections
Marquage du produit
Conditionnement
Le processus de fabrication exact dépend de la qualité du matériau, de la classe de pression, du type de revêtement, de la taille, des exigences de test et de la norme applicable.
Le forgeage aide à affiner la structure du matériau et à maintenir des propriétés mécaniques constantes. L'usinage CNC de précision permet de maintenir la précision dimensionnelle, l'alignement des trous de boulons, la géométrie de la face d'étanchéité et la compatibilité avec les composants correspondants.
Marquage et traçabilité des produits
Les marquages standards peuvent inclure :
logoLIANHE
Taille nominale
Classe de pression ou classification JIS
Norme applicable
Qualité du matériau en acier inoxydable
Numéro de manche
Informations sur le lot ou la traçabilité
Les logos des clients, les marques privées, les numéros de projet, les références de bons de commande et autres marquages personnalisés peuvent être appliqués selon les exigences confirmées.
Le marquage thermique prend en charge la traçabilité entre le produit fini, le certificat de matière première, les dossiers de fabrication et la documentation d'inspection.
Traitement de surface
Les options de traitement de surface disponibles incluent le dégraissage et le nettoyage ou le décapage.
Le dégraissage et le nettoyage aident à éliminer l'huile d'usinage, la saleté et les résidus de processus de la surface finie.
Le décapage peut aider à éliminer le tartre d'oxyde, la teinte thermique, la contamination de surface et le fer libre introduit lors du forgeage, du traitement thermique ou de l'usinage.
Une passivation, un polissage, un revêtement protecteur ou un nettoyage spécialisé supplémentaires peuvent être disponibles en fonction des exigences du client et du projet.
La face d'étanchéité doit être protégée pendant le traitement de surface, l'emballage, le stockage et le transport pour éviter les rayures, les bosses, la corrosion ou tout autre dommage susceptible d'affecter les performances d'étanchéité.
Éléments de test de produit
Les procédures de test et d’inspection disponibles comprennent :
Tests par ultrasons (UT)
Tests radiographiques (RT), lorsqu'ils sont techniquement applicables
Identification positive des matériaux (PMI)
Ressuage (PT)
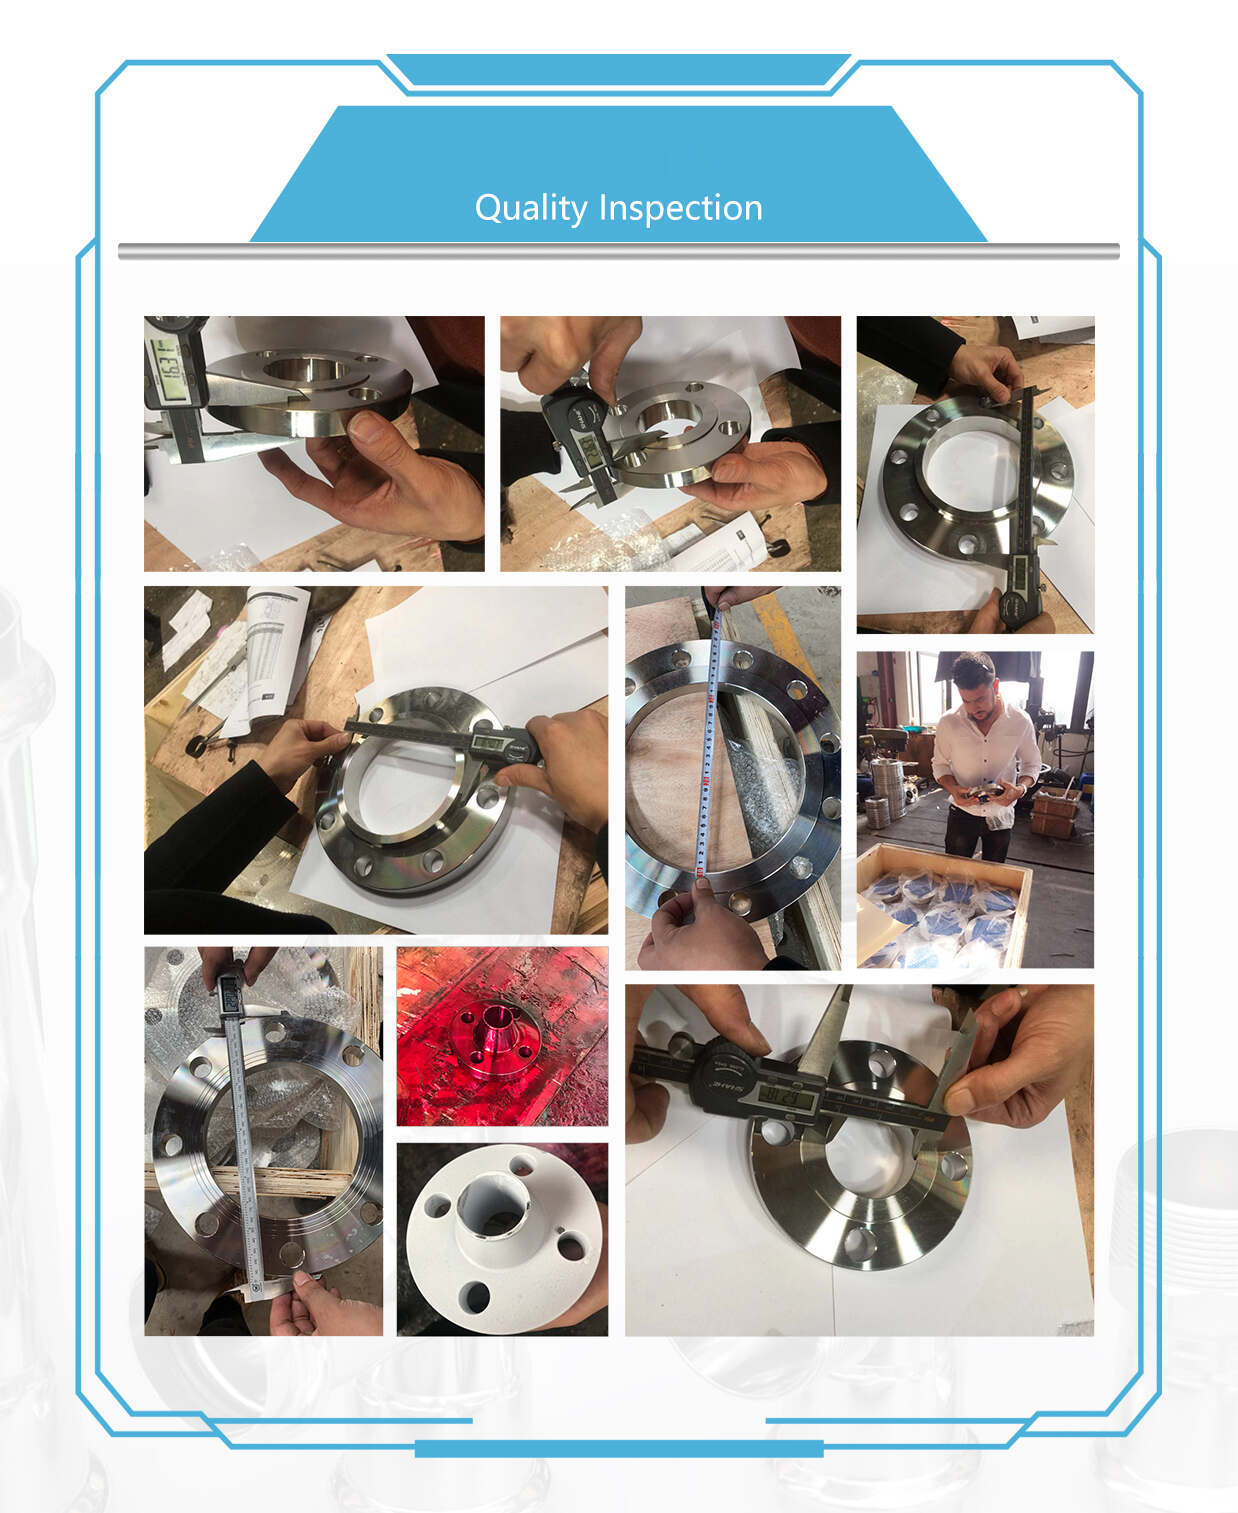
Contrôle dimensionnel
Inspection de surface et visuelle
Test de dureté
Vérification du certificat de matériel
Inspection de marquage et de traçabilité
Les méthodes de test requises, les critères d'acceptation, les taux d'échantillonnage et les normes d'inspection doivent être confirmés avant la production.
Les exigences en matière de tests peuvent varier en fonction de la qualité du matériau, de la taille du forgeage, de la classe de pression, des spécifications du client et de la norme de projet applicable.
Rapports et certificats d'inspection d'usine
Des rapports d'inspection et des documents de qualité à l'appui peuvent être fournis conformément aux exigences de la commande confirmée, notamment :
Certificat d'inspection des matières premières
EN 10204 3.1 Certificat d'essai de matériaux
Rapport de tests non destructifs
Rapport de test par ultrasons
Rapport de test PMI
Rapport de ressuage
Rapport d'inspection dimensionnelle
Rapport de test de dureté
Rapport d'inspection par un tiers
Autres documents qualité spécifiques au projet
Une inspection par un tiers, des tests devant témoin ou une documentation supplémentaire peuvent être organisés une fois confirmés avant la production.
Contrôle de la qualité des produits
LIANHE exploite un système de gestion de la qualité basé sur la norme ISO 9001:2015. Les processus de production sont contrôlés pour prendre en charge la traçabilité des matériaux, la précision dimensionnelle, une fabrication cohérente et une inspection documentée.
Les principales procédures de contrôle qualité comprennent :
Vérification des qualités de matières premières, des numéros de chaleur, des dimensions et des certificats de matériaux.
Effectuer des tests PMI lorsque cela est nécessaire pour confirmer la qualité de l'alliage.
Surveillance de la température de forgeage, des processus de formage et de traitement thermique.
Inspection des dimensions lors de l'usinage grossier et de précision.
Vérification de la géométrie de la face d'étanchéité, de l'état de la surface et de la finition.
Vérification de la quantité, du diamètre, de la position et de l'alignement des trous de boulons.
Effectuer des tests non destructifs et de dureté applicables.
Vérifier les marquages des produits par rapport à la commande et aux certificats de matériaux.
Effectuer une inspection visuelle et dimensionnelle finale avant l’emballage.
Vérifier les quantités, les étiquettes, les marques d'expédition et l'emballage avant l'expédition.
Les produits sont approuvés pour la livraison après avoir terminé les procédures d’inspection applicables.
Conditionnement
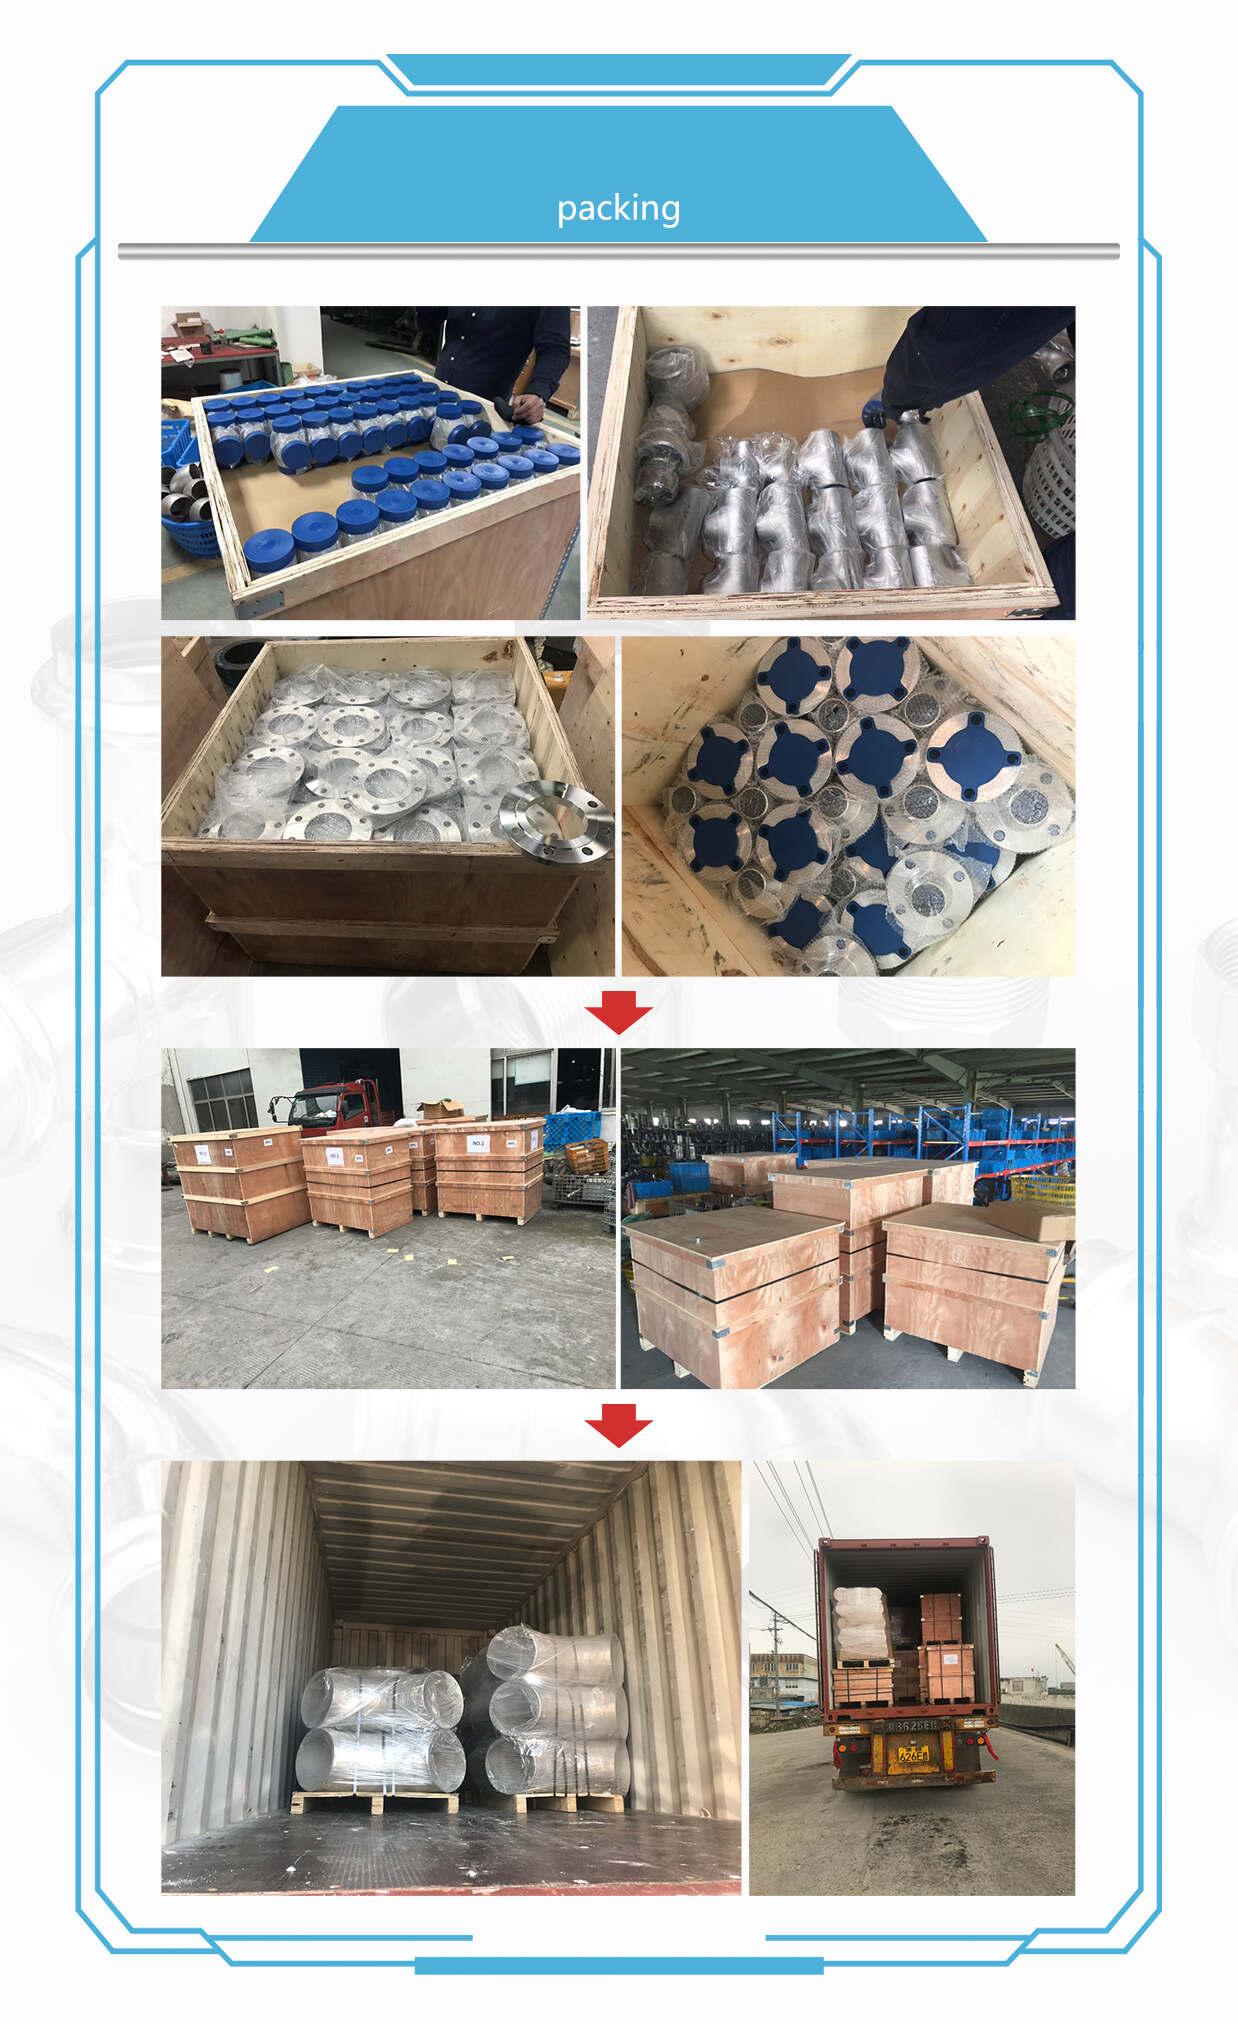
Chaque produit est protégé avec du papier bulle ou une couverture en plastique pour réduire l'exposition à la poussière, à l'humidité, aux chocs et aux dommages de surface.
Les produits sont ensuite emballés dans des caisses en bois ou fixés sur des palettes en fonction de leur taille, poids, quantité et mode de transport choisi.
Protective covers or separators can be used to protect machined sealing surfaces during storage and international transportation.
Des caisses en bois personnalisées, des palettes, des étiquettes, des codes-barres, des logos clients et d'autres arrangements d'emballage peuvent être fournis selon les exigences de la commande confirmée.
Conditions de paiement
Notre condition de paiement standard est un dépôt de 30 % T/T payé à l’avance, le solde restant de 70 % T/T étant payé avant la livraison.
Des modalités de paiement spécifiques peuvent être discutées en fonction de la valeur de la commande, de la qualité du matériau, des exigences de production et des conditions de coopération.
Les méthodes de paiement disponibles incluent :
Virement bancaire T/T
Western union
Paypal
Autres modes de paiement convenus d'un commun accord
Conditions d'expédition
Conditions commerciales disponibles :EXW, FOB, CFR, CIF, DDP et DDU
Les moyens de transport disponibles comprennent :
Fret maritime
Transport terrestre
Transport ferroviaire
Transport par camion
Fret aérien
Service express international
Le mode d'expédition peut être sélectionné en fonction du poids du produit, du volume du colis, de la destination, du calendrier de livraison requis et du budget de transport.
Les frais d'expédition, les délais de transit, l'emballage d'exportation et les conditions de livraison doivent être confirmés avant l'expédition.
Marque:LIANHE Lieu d'origine :Wenzhou, Zhejiang, Chine
Nous utilisons des cookies pour vous offrir une meilleure expérience de navigation, analyser le trafic du site et personnaliser le contenu. En utilisant ce site, vous acceptez notre utilisation des cookies. politique de confidentialité